
Как защитить арматуру от повреждений при сварочных работах
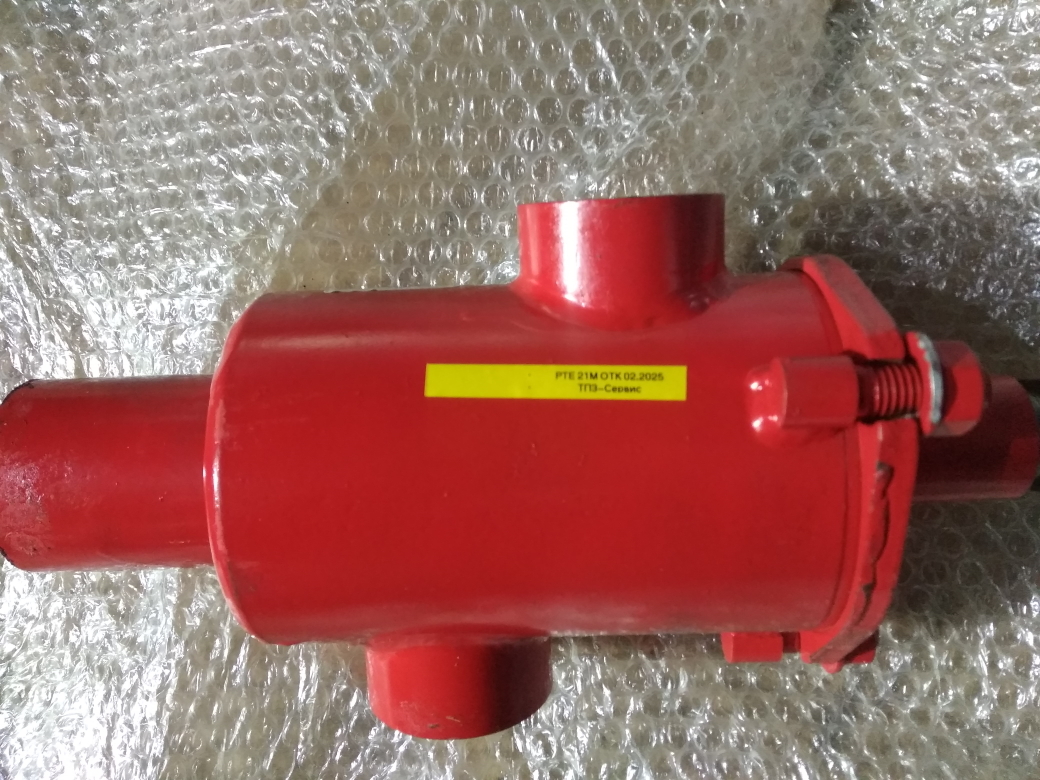
При сварке трубопровода арматуру можно повредить даже без прямого попадания дуги на корпус. Тепло передаётся по металлу, брызги попадают на уплотнительные поверхности, а сварочный ток при неправильном подключении проходит через детали механизма. После монтажа изделие иногда выглядит исправным, но при первом переключении появляется тугой ход или обнаруживается пропуск среды.
Защита запорной арматуры начинается с выбора порядка сборки и изучения руководства изготовителя. Универсального расстояния до шва, температуры корпуса или положения затвора для всех конструкций нет. Нужно учитывать тип присоединения, длину патрубков, материал корпуса, внутренние уплотнения и технологию сварки. Эти сведения позволяют заранее определить, какие детали следует снять, закрыть или контролировать по температуре.
Сначала различить два вида работ
Первая ситуация — приварка арматуры, которая изначально имеет сварные патрубки. Здесь тепловое воздействие предусмотрено конструкцией, но только при соблюдении установленных условий монтажа. Вторая — сварка трубы или ответного фланца рядом с уже установленным изделием. В таком случае арматура может оказаться под воздействием, на которое конкретная сборочная операция не рассчитана.
Для фланцевого узла по возможности выполняют сварку и очистку трубных элементов до установки арматуры. Использовать корпус как инструмент для устранения несоосности или как постоянный сборочный шаблон без предусмотренной технологии не следует. Точность расположения ответных фланцев обеспечивают монтажной оснасткой. Это уменьшает риск перегрева прокладок, повреждения покрытия и передачи сварочных деформаций на корпус.
Что проверить перед началом сварки
По маркировке и паспорту определяют точное исполнение изделия. Затем находят требования к положению затвора, контролю температуры, подготовке кромок и допустимости разборки. Одинаково выглядящие краны могут иметь разные уплотнения и длину сварных концов. Руководство от другой серии не является достаточным основанием для выбора режима.
До начала работ необходимо:
- убедиться, что участок подготовлен к огневым работам и надёжно отключён;
- исключить опасные остатки среды и давление в связанных полостях;
- очистить трубы и внутренний проход от окалины, грязи и посторонних предметов;
- проверить соосность, зазор, опоры и отсутствие принудительного натяга;
- подготовить защиту поверхностей, кабелей, привода и соседнего оборудования;
- согласовать точки измерения температуры и порядок последующего контроля.
На действующих системах подготовку выполняют по установленной процедуре с учётом свойств среды. Приведённые меры не являются инструкцией для сварки под давлением: такие работы требуют отдельной технологии, оборудования и квалификации. Также нельзя считать безопасной закрытую полость только потому, что снаружи трубопровод уже опорожнён.
Как предупредить перегрев уплотнений
Мягкие седла, кольца и набивка чувствительны к температуре, но допустимый нагрев определяется материалом и конструкцией. Температура наружной поверхности корпуса может отличаться от температуры внутри. Поэтому измерять её в случайной точке и сравнивать с пределом рабочей среды недостаточно. Нужны указанные изготовителем контрольные места и монтажные ограничения.
Тепловложение регулируют утверждённой технологией сварки: выбором режима, последовательностью проходов и необходимыми паузами. Слишком короткий патрубок или произвольное изменение кромки могут приблизить зону нагрева к седлу. Обрезать сварные концы ради удобства без согласования нельзя. Если требуется предварительный подогрев металла, его совместимость с внутренними деталями учитывают заранее.
Охлаждение корпуса также не бывает универсальным. Влажная обмотка или другой теплоотвод применимы только там, где это допускается инструкцией и не ухудшает качество шва. Резко поливать горячий стык водой нельзя: это меняет условия охлаждения металла и может создать дополнительные напряжения. Контроль шва и защита уплотнений должны быть частью одной согласованной процедуры.
В каком положении оставлять затвор
Для многих приварных шаровых кранов изготовитель предусматривает полностью открытое положение при сварке. Оно помогает убрать рабочую поверхность шара из прямого воздействия загрязнений, поступающих через проход. Однако это правило нельзя автоматически переносить на все изделия и специальные монтажные операции. Положение уточняют для конкретной модели и вида работ.
Для задвижек, дисковых затворов и разборных конструкций требования могут отличаться. Иногда предусмотрено снятие части узла, но самовольная разборка заводской сборки способна нарушить настройку и герметичность. Важно заранее понимать, кто выполняет обратную сборку, какие уплотнения заменяются и какие проверки потребуются. Возможность разобрать изделие технически ещё не означает допустимость такой операции.
Как защитить поверхности от брызг и загрязнений
Брызги металла опасны для шпинделя, полированной поверхности шара, фланцевого уплотнительного пояска и кабельной оболочки. Эти места закрывают подходящими негорючими экранами. Защита не должна затруднять вентиляцию рабочей зоны, скрывать опасный нагрев или попадать внутрь трубы. Транспортные пластмассовые заглушки возле сварки не используют вместо термостойкой оснастки.
Внутреннюю чистоту контролируют до сборки и после завершения работ. Остатки проволоки, шлак и окалина способны повредить седло уже при первом закрытии. Если применяются технологические заглушки и временные защитные элементы, ведут их учёт и проверяют удаление. Промывка не должна становиться способом протолкнуть строительный мусор через чувствительную арматуру.
Почему важно место подключения обратного провода
Обратный провод сварочного источника подключают так, чтобы обеспечить короткий и надёжный путь тока через свариваемую деталь. Контакт размещают в соответствии с технологией, близко к зоне работ. Нельзя рассчитывать на прохождение тока через шпиндель, подшипники, редуктор, болтовые соединения или внутренний контакт затвора с корпусом.
Непредусмотренный путь тока способен вызвать локальные повреждения контактных поверхностей. Они не всегда заметны снаружи и позднее проявляются повышенным трением или нарушением герметичности. Корпус арматуры не следует использовать как удобную точку случайного подключения. Электронные блоки и цепи управления защищают или отключают по инструкции их изготовителя, учитывая всю схему оборудования.
Как избежать монтажных напряжений
Даже правильно защищённые уплотнения не спасут узел, если после сварки трубопровод передаёт на корпус непредусмотренную нагрузку. Усадка шва меняет положение деталей, особенно при неправильной последовательности сборки и недостаточной фиксации. До начала работ проверяют опоры, а во время монтажа контролируют геометрию. Компенсировать несоосность затяжкой фланцевых болтов или усилием на корпусе нельзя.
Тяжёлый привод также учитывают при организации монтажа. Его масса не должна создавать случайный изгибающий момент на неподдержанном участке. При перемещении узла используют предусмотренные места строповки: рукоятка, шпиндель и кабельные вводы для этого не предназначены. Временные опоры снимают только после того, как нагрузку восприняла штатная система крепления.
Полезен промежуточный контроль перед окончательной сборкой. Он позволяет обнаружить смещение, пока исправление не требует демонтажа готового узла. Если деформация уже возникла, порядок устранения согласуют с ответственным специалистом. Самовольный нагрев корпуса или принудительное выправление трубы через арматуру способны добавить скрытые повреждения. После исправления проверяют не только размеры соединения, но и свободу хода механизма, поскольку внешне восстановленная геометрия ещё не подтверждает исправность внутренних деталей.
Что проверить после окончания работ
После сварки выдерживают предусмотренное охлаждение. Если инструкция запрещает переключение до остывания, её выполняют даже при внешне нормальном состоянии корпуса. Затем снимают защиту, очищают доступные поверхности и осматривают привод, покрытие и уплотнительные зоны. Сварной шов проходит контроль в объёме, установленном проектом и технологией.
До ввода участка в эксплуатацию проверяют чистоту прохода, комплектность, плавность хода и правильность индикации. Испытания соединений и арматуры проводят по согласованной схеме с учётом допустимых давлений и положения затвора. Нельзя автоматически подвергать закрытое изделие любому испытательному перепаду только потому, что трубопровод рассчитан на выбранное давление.
Если после монтажа выросло усилие или появился пропуск, не стоит сразу регулировать привод. Сначала исключают перегрев, попадание мусора и деформацию узла. Чтобы понимать, как защитить арматуру при следующих работах, сохраняют данные о режиме сварки, температурном контроле и результатах проверки. Надёжный монтаж заканчивается подтверждением исправности всего узла, а не только внешне аккуратным сварным швом.
Смотрите так же
Срок службы стального шарового крана
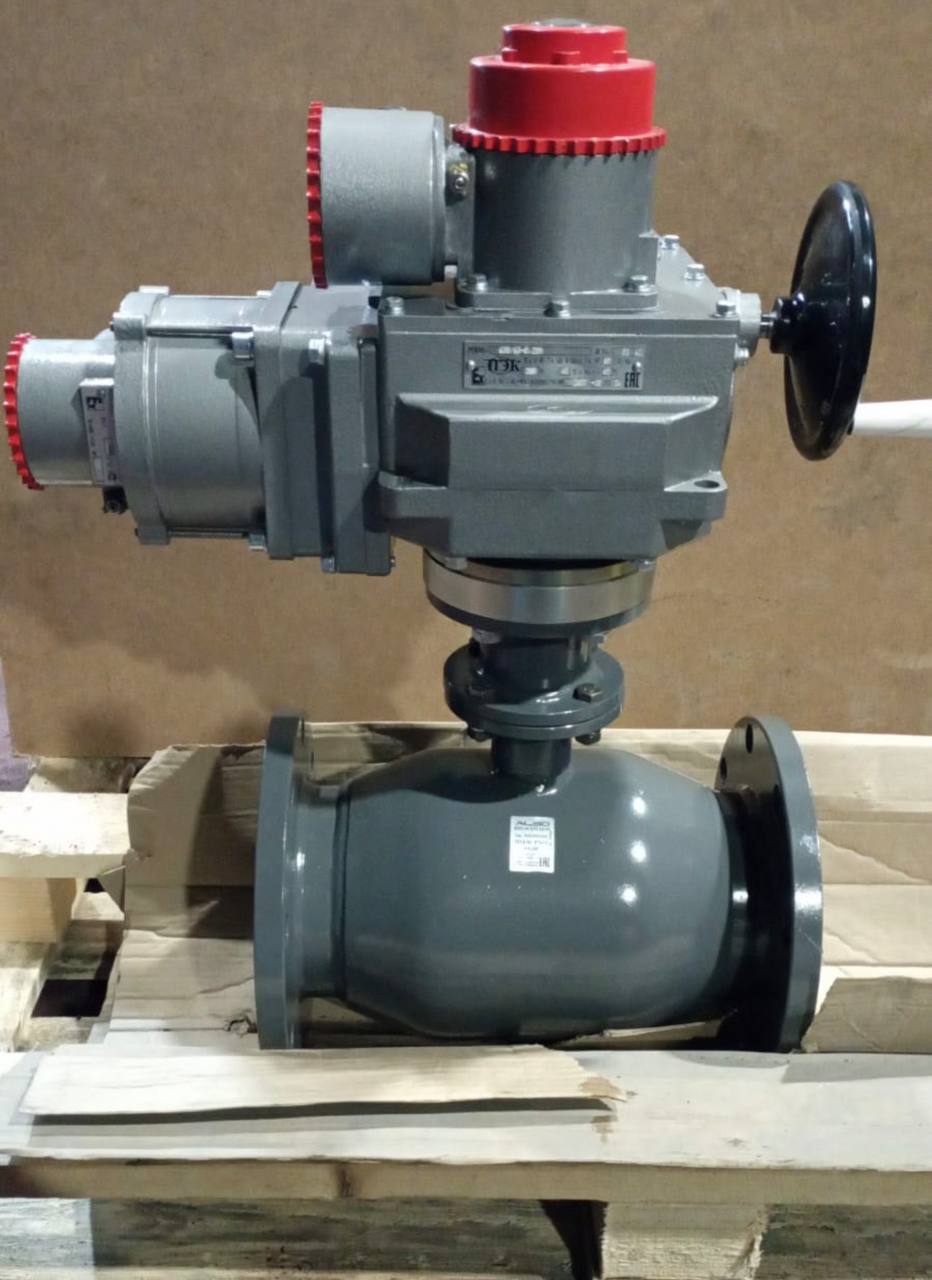
У стального шарового крана нет универсального срока службы, который можно определить только по материалу корпуса. Два одинаковых изделия в разных системах могут прийти к ремонту в разное время. Один кран работает на подготовленной воде и переключается плавно, другой постоянно контактирует с окалиной, испытывает скачки давления и месяцами остаётся в промежуточном положении.
Почему сетчатый фильтр быстро забивается
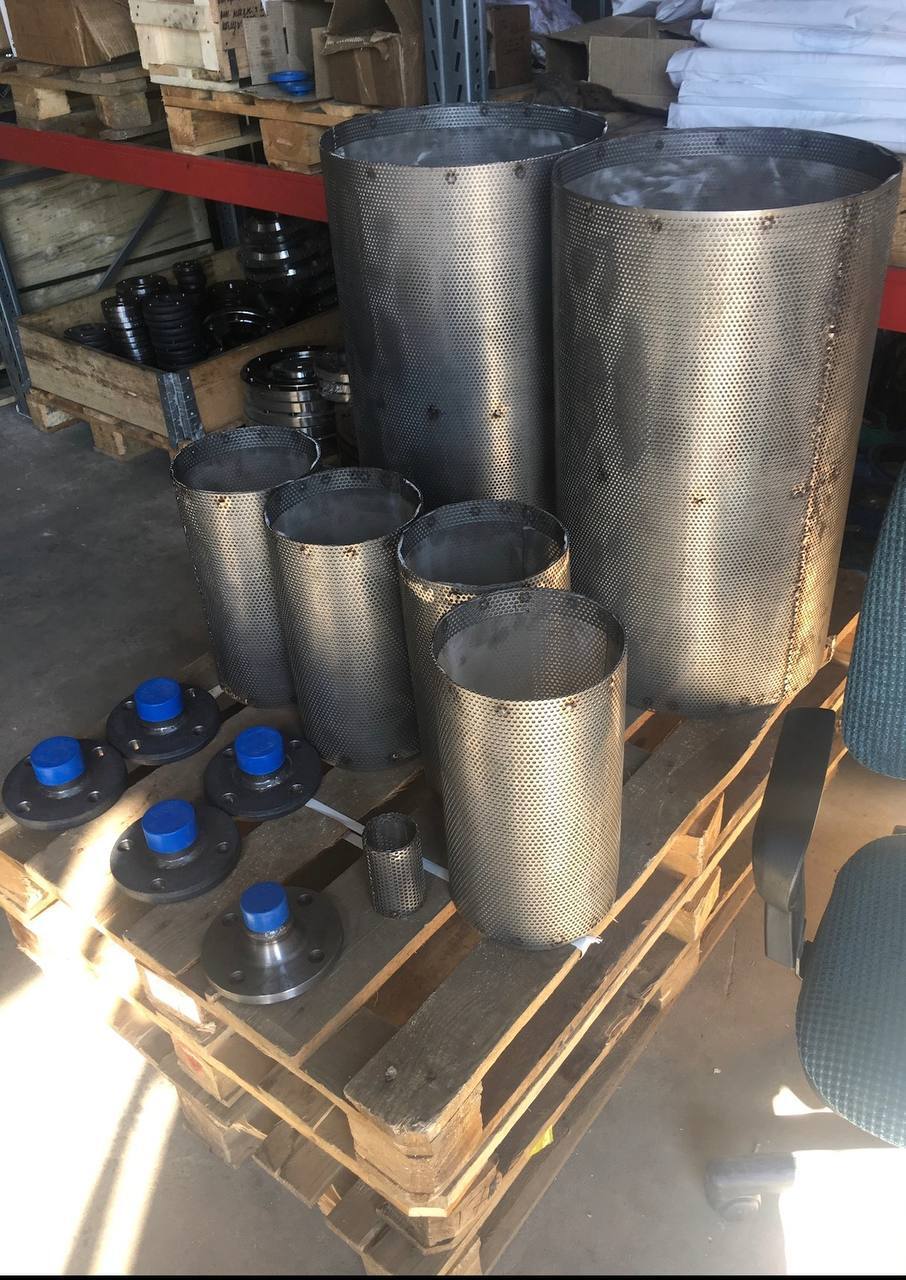
После очистки фильтра расход восстанавливается, но через несколько дней снова падает. Повторная промывка помогает лишь ненадолго, и обслуживание превращается в постоянную работу. В такой ситуации важно выяснить, что именно происходит: в систему поступает слишком много загрязнений, неправильно выбрана сетка или за засорение принимают другую гидравлическую проблему.
Как выявить неисправность арматуры до появления аварии
Неисправность трубопроводной арматуры часто развивается постепенно. Сначала увеличивается усилие на маховике, появляется влажный след возле сальника или меняется время срабатывания привода. Трубопровод продолжает работать, поэтому отклонение легко принять за незначительное. Однако именно такие изменения позволяют обнаружить проблему до потери герметичности, отказа перекрытия или вынужденной остановки участка.